Von der Zeichnung zum ERP-Import: Stückliste und Arbeitsplan zur Freigabe durch den Arbeitsvorbereiter
- Branche
Auftragsfertigung im Maschinenbau
- Problem
Eine Anfrage kommt als Zeichnung des Kunden im PDF, oft auch mit 3D-Modell. Daraus erstellt der Arbeitsplaner eine Stückliste mit Artikelnummern aus dem ERP und einen Arbeitsplan mit Arbeitsgängen und trägt sie ins ERP ein. Die Zeichnung enthält jedoch nicht alles, und ein Teil des Arbeitsplans ergibt sich aus den schriftlichen Regeln des Unternehmens.
- Was wir getan haben
Drawing Intelligence arbeitet mit denselben Dingen wie der Arbeitsplaner: mit der Zeichnung und dem 3D-Modell, mit Arbeitsplänen, Stücklisten und Datensätzen aus dem ERP, mit Normen und den schriftlichen Regeln des Unternehmens. Es liest die Stücklistentabelle auf der Zeichnung; im dritten Lauf stimmte die Menge bei allen 264 Zeilen. Bei der Messung war der eigene ERP-Datensatz des Produkts für das System ausgeblendet, und es schlug den Arbeitsplan aus Zeichnung, 3D-Modell, Regeln des Unternehmens und Arbeitsplänen anderer Produkte im ERP, einschließlich zugehöriger Teile vor. In 12 für einen Testimport vorbereiteten Dateien wählte es den Materialdatensatz aus dem ERP bei 4 Teilen selbst; bei 8 haben wir ihn ergänzt, und ein Hinweis bei jedem Feld zeigt, was vom System stammt und was wir ergänzt haben.
- Ergebnis
In 70 von 71 Fällen entstand eine Excel-Datei im ERP-Importformat des Unternehmens: das Produkt mit seinen Arbeitsgängen und darunter die Stücklistenpositionen. Die Lösung hat ein Implementierungsaudit durchlaufen; ein Testimport in das ERP des Unternehmens, ein Pilot und der Import in das produktive ERP sind die nächsten Schritte.
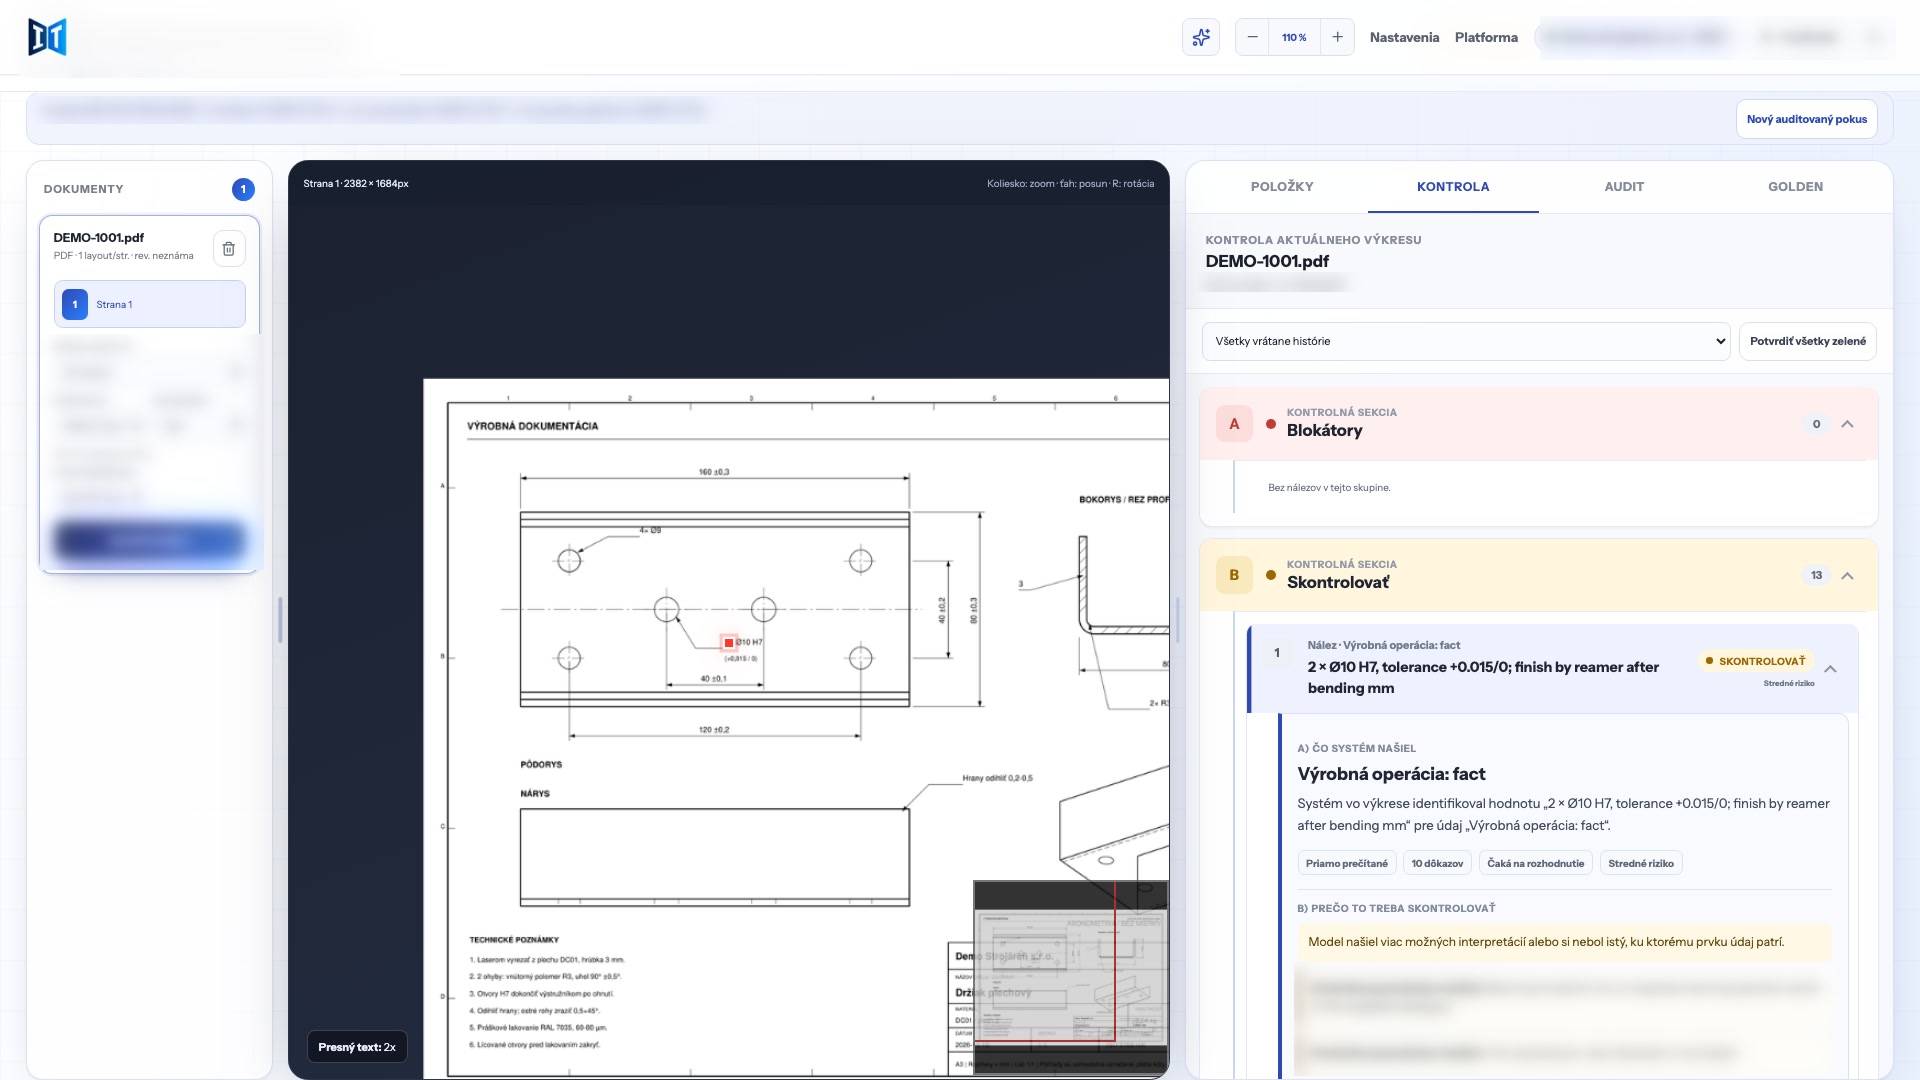
Echte Aufnahme der Anwendung. Fiktives Unternehmen und fiktive Zeichnungen, sensible Bereiche unscharf. 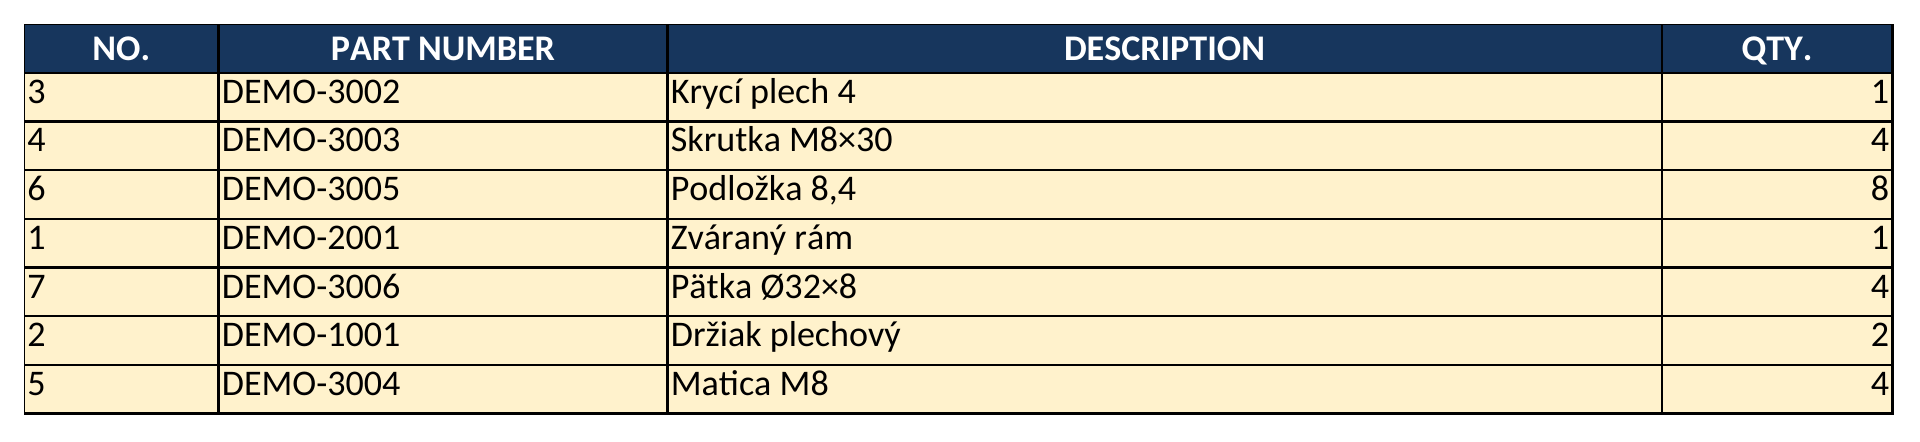
XLSX-Export, dargestellt von einer Tabellenkalkulation. Fiktives Unternehmen und fiktive Zeichnungen. - Wie die Richtigkeit geprüft wird
Als sicher darf das System nur markieren, was eine feste Regel erfüllt und belegt ist; im dritten Lauf war kein einziger sicherer Wert falsch. Unsichere Positionen markiert es zur Prüfung und stellt dem Arbeitsplaner eine konkrete Frage; was es nicht weiß, lässt es leer. Schritte, die es aufgrund der Regeln des Unternehmens zusätzlich zum ERP hinzufügt, werden in der Bewertung gesondert gezählt (118 im dritten Lauf). Das Ergebnis ist ein Vorschlag, den der Arbeitsplaner freigibt.
- Was wir gemessen haben
In der Auftragsfertigung im Maschinenbau haben wir das System an 71 realen Fällen eines Unternehmens gemessen: 68 Zeichnungen und 3 Produkte nur mit 3D-Modell. Die richtige Antwort ist immer das eigene ERP des Unternehmens und die von ihm gelieferten Unterlagen. Es sind die Ergebnisse des dritten Kontrolllaufs vom November 2026.
- Stückliste aus der Tabelle auf der Zeichnung: Das System las alle 264 Stücklistenzeilen aus den Tabellen auf den Zeichnungen, und die Menge stimmt bei allen mit dem ERP des Unternehmens überein.
- Arbeitsplan: Das System schlug 202 der 210 Arbeitsschritte vor, die das Unternehmen in seinem ERP hat (96 %). 11 dieser Übereinstimmungen betreffen die Nummer des Montagearbeitsgangs, die der Arbeitsplaner bestätigen muss; ohne sie sind es 191 von 210 (91 %). Von den 8 fehlenden Schritten gehen 6 auf Regeln des Unternehmens zurück, die uns nicht vorliegen und zu denen unsere Fragen an das Unternehmen offen sind (zum Beispiel wann eine NC-Maschine statt einer konventionellen eingesetzt wird oder wonach Schweißen und Schleifen einer Baugruppe in zwei Schritte geteilt werden), 1 auf eine Abweichung zwischen den vom Unternehmen gelieferten Regeln und seinem ERP (laut Regeln eine Prüfung, im ERP zwei), und 1 ist unser Fehler: Eingepresste Elemente aus dem 3D-Modell einer Baugruppe wurden dem Teil nicht zugeordnet. Das System schlug außerdem 118 Schritte vor, die das ERP nicht enthält, etwa Qualitätsprüfungen oder Abdecken vor der Oberflächenbehandlung; sie sind in den 202 von 210 nicht enthalten.
- Zeichnungsdaten: 421 von 424 Grunddaten aus Schriftfeld und Zeichnung (Nummer, Revision, Werkstoff, Oberflächenbehandlung und weitere) stimmen mit dem ERP überein. Alle 3 Abweichungen betreffen die Oberflächenbehandlung und stammen aus den Unterlagen: Zwei Zeichnungen zeigen drei Farbvarianten ohne Angabe, welche gilt, daher legte das System sie zur Bestätigung vor, und eine Zeichnung schreibt eine Salzsprühnebelprüfung vor, die weder das Schriftfeld noch der Datensatz des Unternehmens enthält.
- Gewinde und Biegungen: Gewinde 72 von 76 und Biegungen 34 von 35. Alle 5 Abweichungen sind unsere Fehler: Die vier fehlenden Gewinde liegen alle an einem Teil und sind eingepresste Elemente aus dem 3D-Modell einer Baugruppe, die das System dem Teil nicht zugeordnet hat, und zwei Richtungswechsel einer Kröpfung um 135° wurden als eigene Biegungen gezählt.
- Lackierfläche: 36 von 36: Bei 34 Produkten stimmt die Fläche mit dem ERP überein. Bei den übrigen 2 zieht das ERP des Unternehmens Bohrungen nicht ab; diese 2 haben wir als Übereinstimmung gezählt, sonst wäre das Ergebnis 34 von 36.
- Umwandlung in den ERP-Import: In 70 von 71 Fällen lässt sich das Ergebnis ohne Abweichung in eine Zeile der ERP-Importdatei des Unternehmens übertragen; ein Produkt hat 14 Arbeitsgänge, während die Importzeile höchstens 10 zulässt.
- Sichere Werte: Kein Wert, den das System als sicher markiert hat, war falsch – in keinem der bewerteten Felder aller 71 Fälle.
Von den 17 Abweichungen in den obigen Ergebnissen gehen 10 auf die Unterlagen des Unternehmens zurück: 9 auf Regeln oder Daten des Unternehmens, die uns nicht vorliegen und zu denen unsere Fragen offen sind, und 1 auf eine Abweichung zwischen den vom Unternehmen gelieferten Regeln und seinem ERP. 6 sind unsere Fehler und 1 ist eine Grenze der Importzeile.
Es handelt sich um den dritten Kontrolllauf auf denselben 71 bekannten Fällen, an denen das System abgestimmt wurde, also nicht um eine Blindmessung; die Zuverlässigkeit bei neuen Anfragen wird ein Pilot zeigen. Ein Testimport in das ERP des Unternehmens hat noch nicht stattgefunden. Der dritte Lauf hat auch Zeilen mit geringerer Übereinstimmung: Arbeitszeiten (insgesamt und beim Laserschneiden, Biegen, Schweißen und Lackieren) und Prüfmaße. Die Abweichungen dort gehen fast vollständig auf Regeln oder Daten des Unternehmens zurück, die uns nicht vorliegen, auf fehlende Eingaben und auf Abweichungen des ERP von Normen, die das Unternehmen geliefert hat; zwei davon sind unsere Fehler. Wir zeigen sie hier nicht, weil die Bewertung der Zeiten noch nicht abgeschlossen ist und die übrigen Zeilen von den Antworten des Unternehmens abhängen. Zeiteinsparungen haben wir nicht gemessen.