Del plano a la importación en el ERP: lista de materiales y hoja de ruta para que las apruebe el ingeniero de procesos
- Sector
Fabricación mecánica bajo pedido
- Problema
Una solicitud llega como plano del cliente en PDF, a menudo también con un modelo 3D. A partir de él, el ingeniero de procesos prepara una lista de materiales con códigos de artículo del ERP y una hoja de proceso con operaciones, y las introduce en el ERP. Sin embargo, el plano no lo contiene todo, y parte de la hoja de proceso se deriva de las reglas escritas de la empresa.
- Qué hicimos
Drawing Intelligence trabaja con lo mismo que el ingeniero de procesos: el plano y el modelo 3D, hojas de proceso, listas de materiales y fichas del ERP, normas y las reglas escritas de la empresa. Lee la tabla de la lista de materiales del plano; en la tercera ejecución la cantidad coincidió en las 264 filas. Durante la medición, el sistema tenía oculto el registro propio del producto en el ERP y planteó la hoja de proceso a partir del plano, el modelo 3D, las reglas de la empresa y las hojas de proceso de otros productos del ERP, incluidas piezas relacionadas. En 12 archivos preparados para una importación de prueba eligió por sí mismo la ficha de material del ERP para 4 piezas; para 8 la añadimos nosotros, y una nota en cada campo indica qué aportó el sistema y qué añadimos.
- Resultado
En 70 de 71 casos se generó un archivo Excel con el formato de importación del ERP de la empresa: el producto con sus operaciones y, debajo, las partidas de la lista de materiales. La solución ha superado una auditoría de implantación; una importación de prueba en el ERP de la empresa, un piloto y la importación en el ERP en producción son las siguientes etapas.
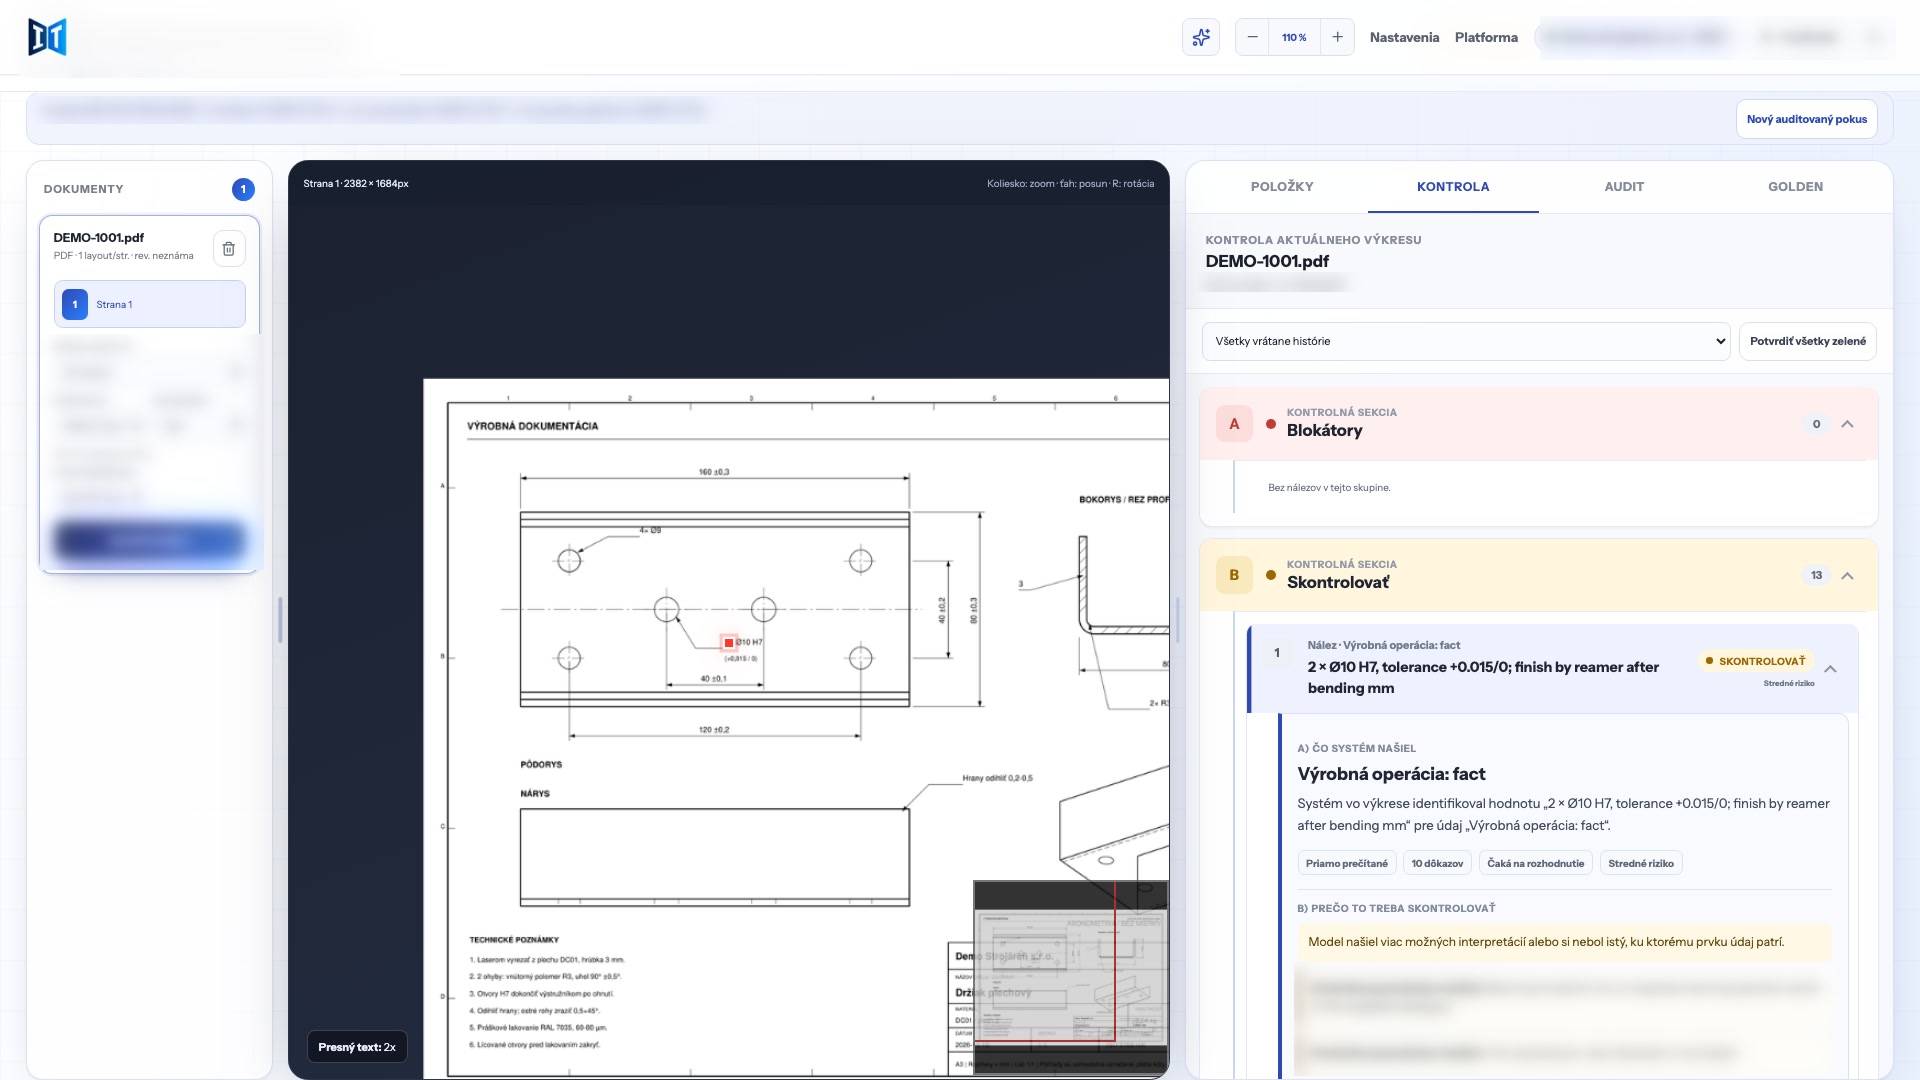
Imagen real de la aplicación. Empresa y planos ficticios, zonas sensibles difuminadas. 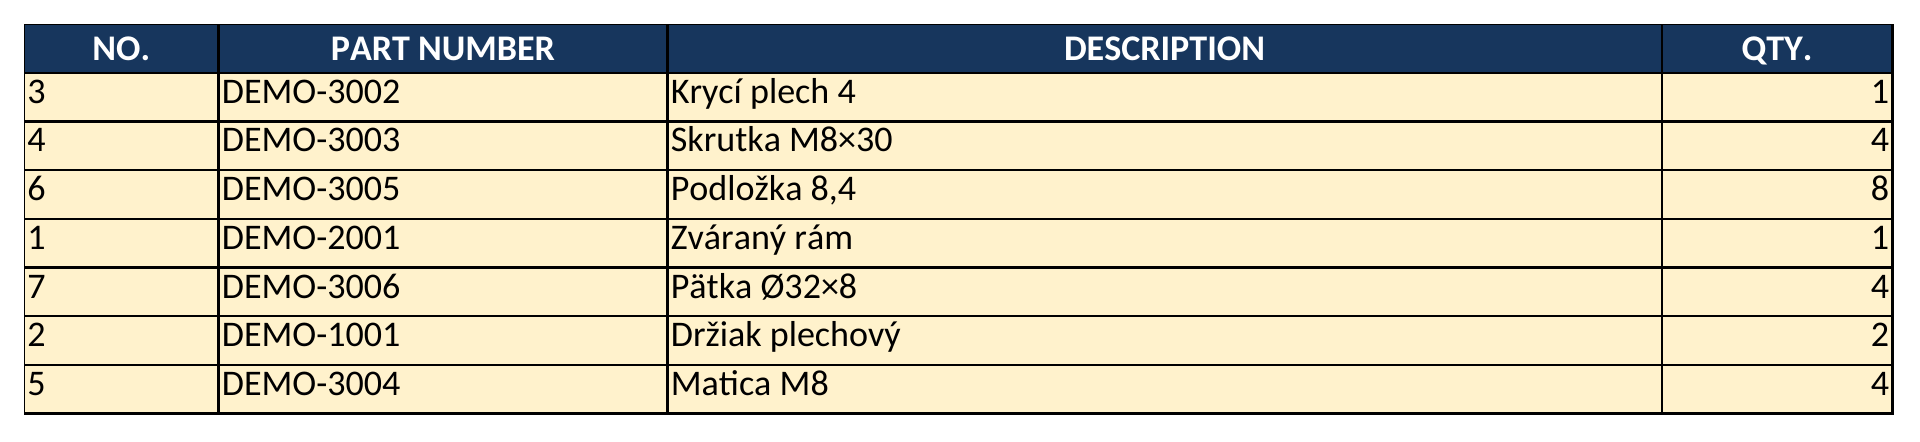
Exportación XLSX mostrada por una hoja de cálculo. Empresa y planos ficticios. - Cómo se verifica la corrección
El sistema solo puede marcar como seguro lo que cumple una regla fija y tiene evidencia; en la tercera ejecución ni un solo dato seguro fue incorrecto. Marca las partidas inciertas para revisión y plantea al ingeniero de procesos una pregunta concreta; lo que no sabe, lo deja vacío. Los pasos que añade respecto al ERP según las reglas de la empresa se cuentan por separado en la evaluación (118 en la tercera ejecución). El resultado es una propuesta que aprueba el ingeniero de procesos.
- Qué medimos
En la fabricación mecánica bajo pedido, medimos el sistema en 71 casos reales de una empresa: 68 planos y 3 productos con solo un modelo 3D. La respuesta correcta es siempre el propio ERP de la empresa y la documentación que entregó. Son los resultados de la tercera ejecución de control, de noviembre de 2026.
- Lista de materiales de la tabla del plano: El sistema leyó las 264 filas de la lista de materiales de las tablas de los planos, y la cantidad coincide en todas con el ERP de la empresa.
- Hoja de ruta: El sistema planteó 202 de los 210 pasos de proceso que la empresa tiene en su ERP (96 %). 11 de estas coincidencias corresponden al número de la operación de montaje, que debe confirmar el ingeniero de procesos; sin ellas son 191 de 210 (91 %). De los 8 pasos que faltan, 6 se deben a reglas de la empresa que no tenemos y sobre las que nuestras preguntas a la empresa están abiertas (por ejemplo, cuándo se usa una máquina CNC en lugar de una convencional o qué divide la soldadura y el rectificado de un conjunto en dos pasos), 1 a una discrepancia entre las reglas que entregó la empresa y su ERP (una inspección según las reglas, dos en el ERP) y 1 es un error nuestro: los elementos prensados del modelo 3D de un conjunto no se asignaron a la pieza. El sistema también planteó 118 pasos que no están en el ERP, como controles de calidad o el enmascarado antes del tratamiento superficial; no se cuentan en los 202 de 210.
- Datos del plano: 421 de 424 datos básicos del cajetín y del plano (número, revisión, material, tratamiento superficial y otros) coinciden con el ERP. Las 3 diferencias afectan al tratamiento superficial y proceden de la documentación: dos planos muestran tres variantes de color sin indicar cuál se aplica, por lo que el sistema pidió confirmación, y un plano exige un ensayo de niebla salina que no figura ni en el cajetín ni en el registro de la empresa.
- Roscas y pliegues: Roscas 72 de 76 y pliegues 34 de 35. Las 5 diferencias son errores nuestros: las cuatro roscas que faltan están todas en una misma pieza y son elementos prensados del modelo 3D de un conjunto que el sistema no asignó a la pieza, y dos cambios de dirección de 135° de un desplazamiento se contaron como pliegues independientes.
- Superficie de pintura: 36 de 36: en 34 productos la superficie coincide con el ERP. En los otros 2 el ERP de la empresa no descuenta los agujeros; contamos estos 2 como coincidencias, de lo contrario el resultado sería 34 de 36.
- Conversión a la importación del ERP: En 70 de 71 casos el resultado se convierte sin discrepancias en una fila del archivo de importación del ERP de la empresa; un producto tiene 14 operaciones, mientras que la fila de importación admite como máximo 10.
- Datos seguros: Ningún dato que el sistema marcó como seguro era incorrecto, en ninguno de los campos evaluados de los 71 casos.
De las 17 diferencias de los resultados anteriores, 10 proceden de la documentación de la empresa: 9 de reglas o datos de la empresa que no tenemos y sobre los que nuestras preguntas están abiertas, y 1 de una discrepancia entre las reglas que entregó la empresa y su ERP. 6 son errores nuestros y 1 es un límite de la fila de importación.
Se trata de la tercera ejecución de control sobre los mismos 71 casos conocidos con los que se ajustó el sistema, por lo que no es una medición a ciegas; la fiabilidad en pedidos nuevos la mostrará un piloto. Todavía no se ha realizado una importación de prueba en el ERP de la empresa. La tercera ejecución también tiene filas con menor coincidencia: tiempos de operación (en total y en el corte por láser, el plegado, la soldadura y la pintura) y cotas de control. Las diferencias en ellas proceden casi por completo de reglas o datos de la empresa que no tenemos, de entradas que faltan y de desviaciones del ERP respecto a normas que entregó la empresa; dos de ellas son errores nuestros. No las mostramos aquí porque la evaluación de los tiempos aún no está cerrada y las demás filas dependen de las respuestas de la empresa. No hemos medido el ahorro de tiempo.