Du dessin à l’import dans l’ERP : nomenclature et gamme de fabrication à valider par le technicien méthodes
- Secteur
Fabrication mécanique à la commande
- Problème
Une demande arrive sous forme de dessin du client en PDF, souvent avec un modèle 3D. À partir de celui-ci, le technicien méthodes prépare une nomenclature avec les codes articles de l’ERP et une gamme avec les opérations, puis les saisit dans l’ERP. Le dessin ne contient pourtant pas tout, et une partie de la gamme découle des règles écrites de l’entreprise.
- Ce que nous avons fait
Drawing Intelligence travaille avec les mêmes éléments que le technicien méthodes : le dessin et le modèle 3D, les gammes, les nomenclatures et les fiches de l’ERP, les normes et les règles écrites de l’entreprise. Il lit le tableau de nomenclature du dessin ; lors de la troisième exécution, la quantité correspondait pour les 264 lignes. Pendant la mesure, la fiche ERP du produit lui-même était masquée pour le système, qui a proposé la gamme à partir du dessin, du modèle 3D, des règles de l’entreprise et des gammes d’autres produits dans l’ERP, y compris de pièces associées. Dans 12 fichiers préparés pour un import d’essai, il a choisi lui-même la fiche matière de l’ERP pour 4 pièces ; pour 8, nous l’avons ajoutée, et une note à chaque champ indique ce que le système a fourni et ce que nous avons ajouté.
- Résultat
Pour 70 des 71 cas, un fichier Excel au format d’import de l’ERP de l’entreprise a été produit : le produit avec ses opérations et, en dessous, les articles de nomenclature. La solution a passé un audit d’implémentation ; un import d’essai dans l’ERP de l’entreprise, un pilote et l’import dans l’ERP de production sont les prochaines étapes.
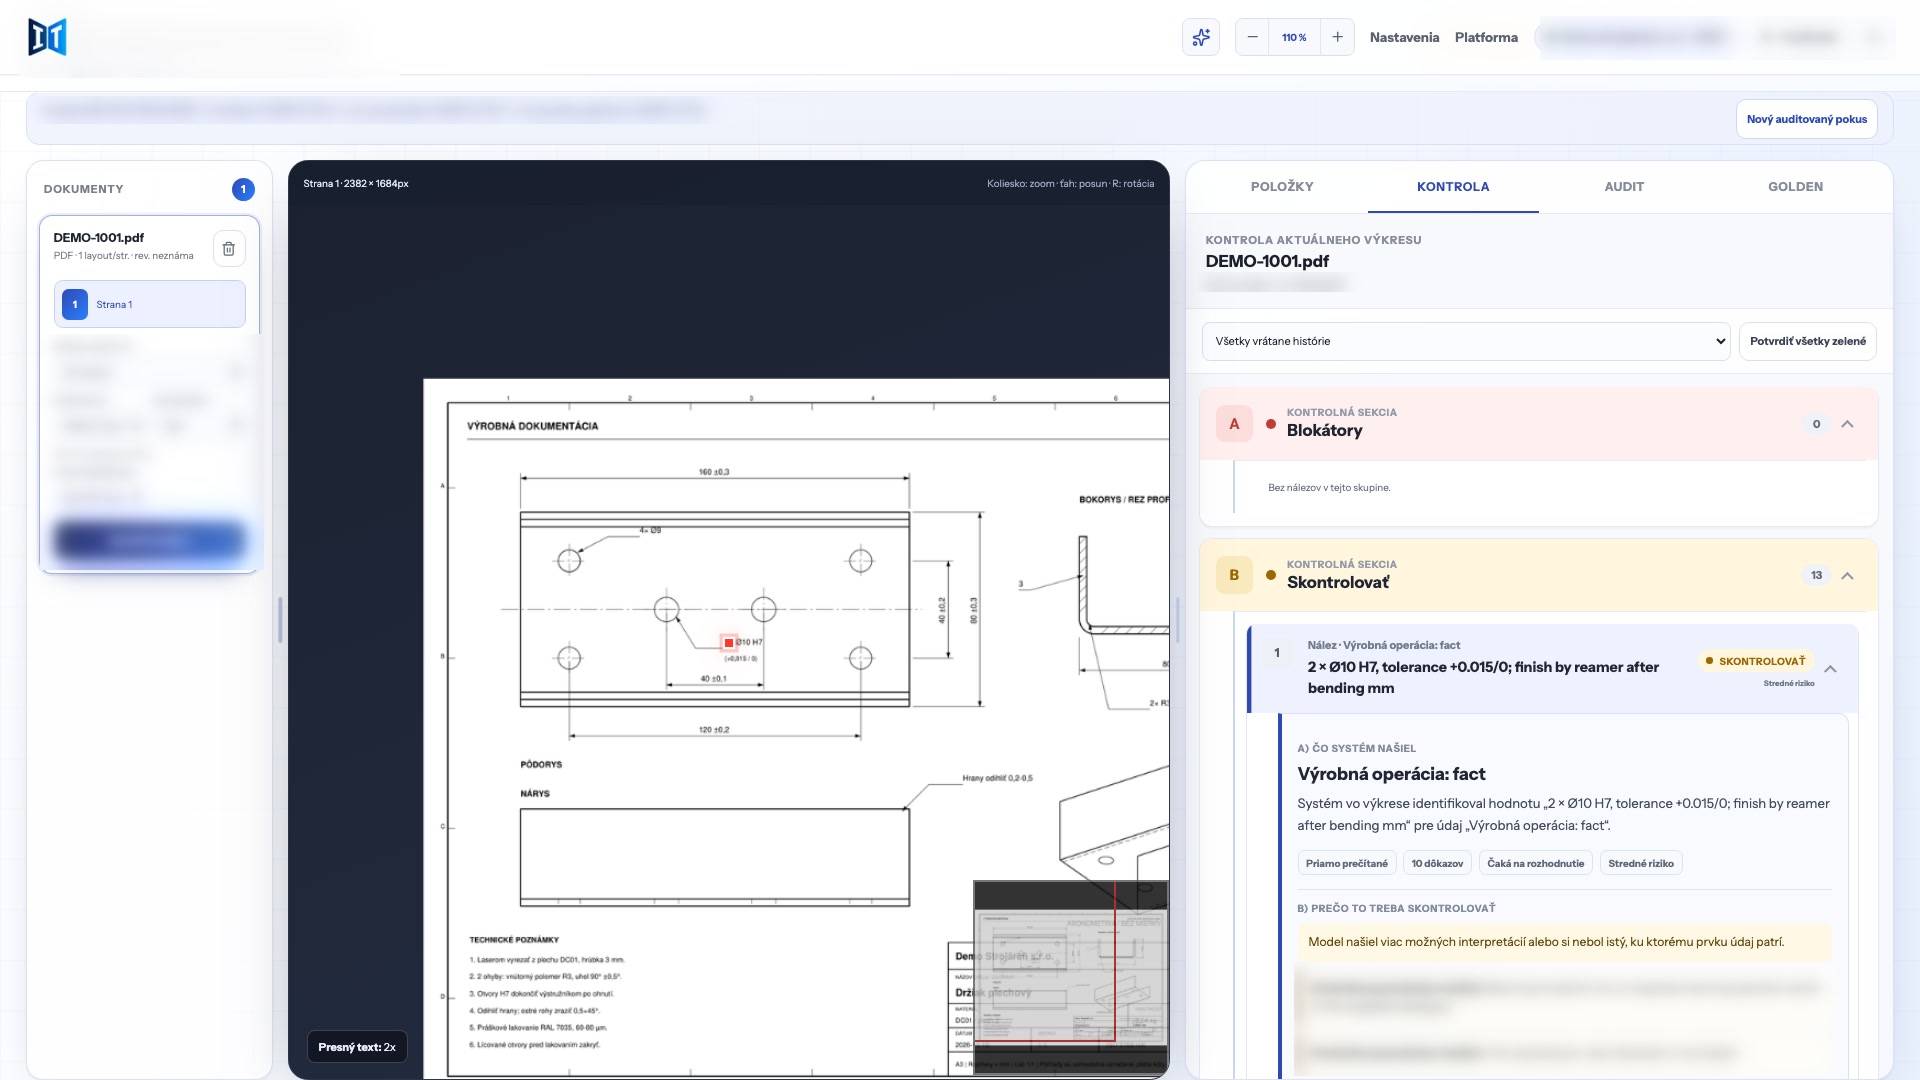
Image réelle de l’application. Entreprise et dessins fictifs, zones sensibles floutées. 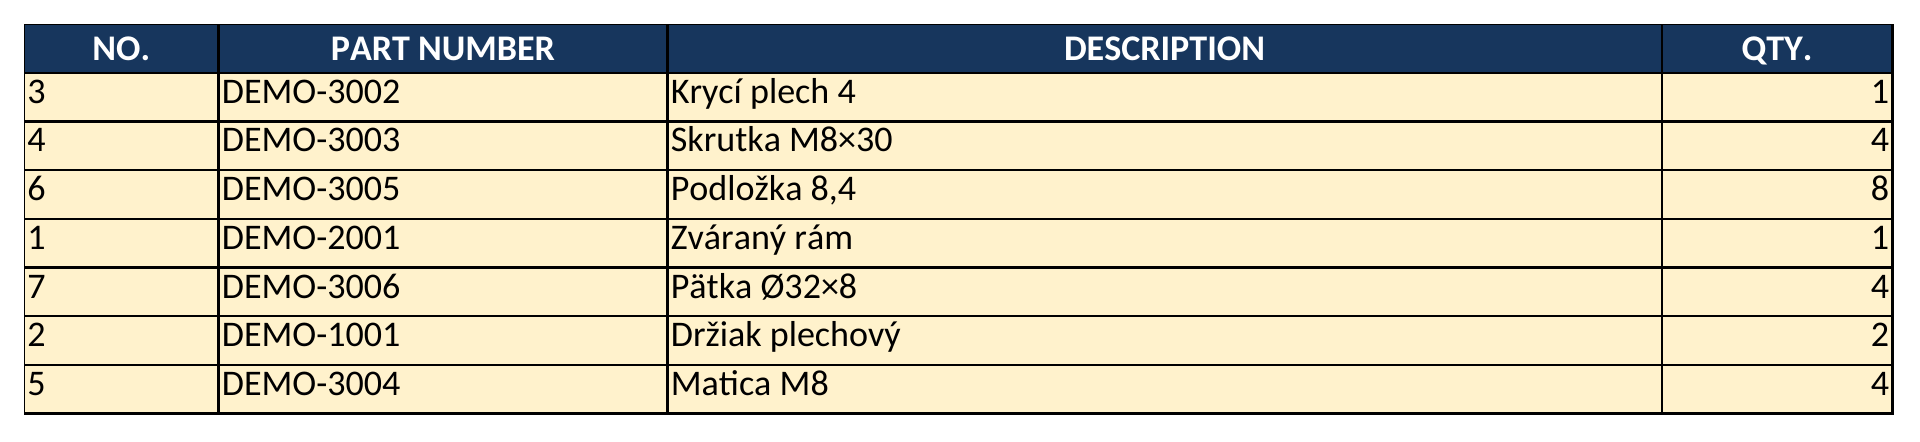
Export XLSX affiché par un tableur. Entreprise et dessins fictifs. - Comment l’exactitude est vérifiée
Le système ne peut marquer comme sûr que ce qui respecte une règle fixe et dispose d’une preuve ; lors de la troisième exécution, aucune donnée sûre n’était fausse. Il signale les articles incertains pour vérification et pose une question précise au technicien méthodes ; ce qu’il ne sait pas, il le laisse vide. Les étapes qu’il ajoute par rapport à l’ERP selon les règles de l’entreprise sont comptées à part dans l’évaluation (118 lors de la troisième exécution). Le résultat est une proposition que le technicien méthodes approuve.
- Ce que nous avons mesuré
Dans la mécanique à la commande, nous avons mesuré le système sur 71 cas réels d’une entreprise : 68 dessins et 3 produits disposant seulement d’un modèle 3D. La bonne réponse est toujours l’ERP de l’entreprise et les documents qu’elle a fournis. Il s’agit des résultats de la troisième exécution de contrôle, de novembre 2026.
- Nomenclature à partir du tableau du dessin: Le système a lu les 264 lignes de nomenclature dans les tableaux des dessins, et la quantité correspond à l’ERP de l’entreprise pour chacune.
- Gamme de fabrication: Le système a proposé 202 des 210 étapes de gamme que l’entreprise a dans son ERP (96 %). 11 de ces correspondances portent sur le numéro de l’opération d’assemblage, que le technicien méthodes doit confirmer ; sans elles, c’est 191 sur 210 (91 %). Sur les 8 étapes manquantes, 6 découlent de règles de l’entreprise dont nous ne disposons pas et sur lesquelles nos questions à l’entreprise sont ouvertes (par exemple quand on utilise une machine CN plutôt qu’une machine conventionnelle, ou ce qui sépare en deux étapes le soudage et le meulage d’un assemblage), 1 d’un écart entre les règles fournies par l’entreprise et son ERP (un contrôle selon les règles, deux dans l’ERP), et 1 est notre erreur : des éléments emmanchés du modèle 3D d’un assemblage n’ont pas été rattachés à la pièce. Le système a aussi proposé 118 étapes absentes de l’ERP, comme des contrôles qualité ou un masquage avant traitement de surface ; elles ne sont pas comptées dans les 202 sur 210.
- Données du dessin: 421 des 424 données de base du cartouche et du dessin (numéro, révision, matière, traitement de surface et autres) correspondent à l’ERP. Les 3 écarts concernent le traitement de surface et proviennent des documents : deux dessins montrent trois variantes de couleur sans préciser laquelle s’applique, le système a donc demandé une confirmation, et un dessin exige un essai au brouillard salin que ni le cartouche ni la fiche de l’entreprise ne mentionnent.
- Filetages et pliages: Filetages 72 sur 76 et pliages 34 sur 35. Les 5 écarts sont nos erreurs : les quatre filetages manquants se trouvent tous sur une même pièce et sont des éléments emmanchés du modèle 3D d’un assemblage que le système n’a pas rattachés à la pièce, et deux changements de direction d’un décrochement à 135° ont été comptés comme des pliages distincts.
- Surface à peindre: 36 sur 36 : pour 34 produits, la surface correspond à l’ERP. Pour les 2 autres, l’ERP de l’entreprise ne déduit pas les trous ; nous avons compté ces 2 comme des correspondances, sinon le résultat serait de 34 sur 36.
- Conversion vers l’import ERP: Pour 70 des 71 cas, le résultat se convertit sans écart en une ligne du fichier d’import de l’ERP de l’entreprise ; un produit compte 14 opérations, alors que la ligne d’import en admet au plus 10.
- Données sûres: Aucune donnée que le système a marquée comme sûre n’était fausse, dans aucun des champs évalués des 71 cas.
Sur les 17 écarts des résultats ci-dessus, 10 viennent des documents de l’entreprise : 9 de règles ou de données de l’entreprise dont nous ne disposons pas et sur lesquelles nos questions sont ouvertes, et 1 d’un écart entre les règles fournies par l’entreprise et son ERP. 6 sont nos erreurs et 1 est une limite de la ligne d’import.
Il s’agit de la troisième exécution de contrôle sur les mêmes 71 cas connus sur lesquels le système a été ajusté ; ce n’est donc pas une mesure à l’aveugle, et la fiabilité sur de nouvelles demandes sera montrée par un pilote. Aucun import d’essai dans l’ERP de l’entreprise n’a encore eu lieu. La troisième exécution comporte aussi des lignes avec une concordance plus faible : temps d’opération (au total et pour la découpe laser, le pliage, le soudage et la peinture) et cotes de contrôle. Les écarts y viennent presque entièrement de règles ou de données de l’entreprise dont nous ne disposons pas, d’entrées manquantes et d’écarts de l’ERP par rapport aux normes fournies par l’entreprise ; deux d’entre eux sont nos erreurs. Nous ne les montrons pas ici, car l’évaluation des temps n’est pas encore close et les autres lignes dépendent des réponses de l’entreprise. Nous n’avons pas mesuré de gain de temps.